เลื่อนไปที่รูปภาพเพื่อตรวจสอบรายละเอียด หรือคลิกเพื่อขยายแตะที่ภาพเพื่อตรวจสอบรายละเอียด
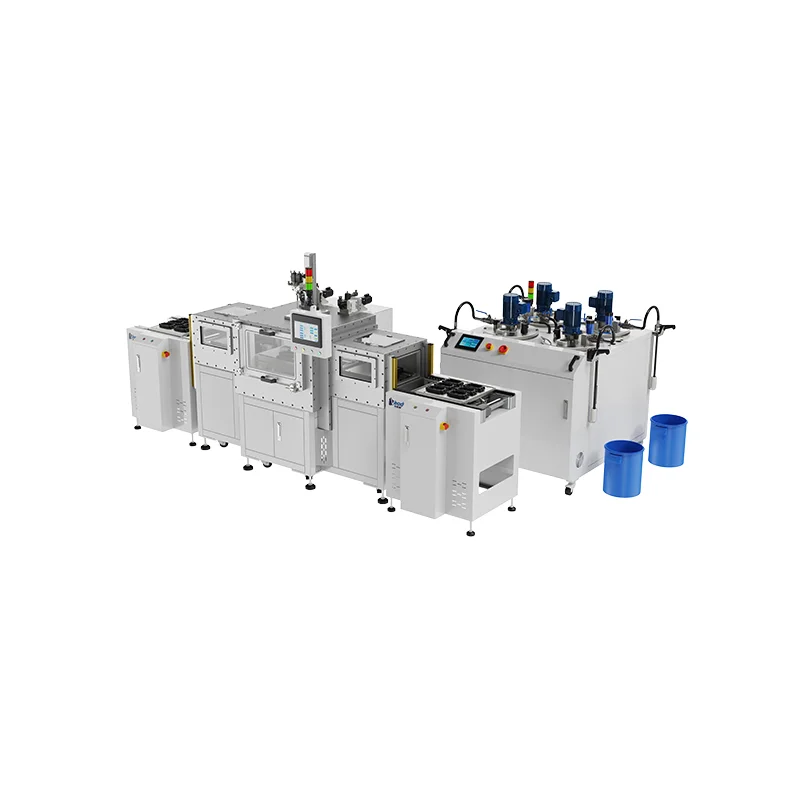
เครื่องพอตติ้งภายใต้สุญญากาศ สามขั้นตอน
- รุ่น
- VPS-641
ห้อง สุญญากาศ สามห้องสำหรับการทำงานต่อเนื่อง: ผลิตภัณฑ์เข้าสู่ห้อง pre-สุญญากาศ ย้ายไปที่ห้อง สุญญากาศ สำหรับ การพอตติ้ง และถูกส่งออกไปภายใต้ สุญญากาศ แรงกดหลัง การพอตติ้ง ด้วยระดับ สุญญากาศ สูงสุดของ 2mbar ช่วยให้สามารถดำเนินการอัตโนมัติได้อย่างมีประสิทธิภาพ
สำรวจส่วนนี้ของกระบวนการติดกาว
คุณสมบัติผลิตภัณฑ์:
ระบบ สุญญากาศ การเตรียมวัสดุ และโมดูลการเคลื่อนไหวแบบสามแกนรองรับ การพอตติ้ง ที่มีความแม่นยำสูงพร้อมวิถีการเคลื่อนที่หลายแบบ เมื่อติดตั้งวาล์ว การผสมแบบไดนามิก ช่วยให้สามารถจัดการข้อมูลการผลิตและการทำงานของสายการประกอบอัตโนมัติเต็มรูปแบบ
ข้อมูลจำเพาะ:
กาวที่เหมาะสม:อีพอกซีเรซิน โพลียูรีเทน เจลซิลิโคน ซิลิโคนนำความร้อน กาว การพอตติ้ง อินทรีย์ และวัสดุผสมและสัดส่วนสององค์ประกอบอื่นๆ
การใช้งานผลิตภัณฑ์:อุปกรณ์อิเล็กทรอนิกส์ในยานยนต์, โมดูล IGBT, ตัวเก็บประจุ, มอเตอร์พลังงานใหม่, คอยล์ไฟฟ้าแรงสูง, คอยล์จุดระเบิด, คอยล์แม่เหล็กไฟฟ้า, สเตเตอร์มอเตอร์, เซ็นเซอร์ ฯลฯ
กระบวนการ สุญญากาศ สามขั้นตอน
- Pre-สุญญากาศ ก่อนการบรรจุ: ชิ้นส่วนจะถูกกำจัดอากาศออกในขณะที่ยังแห้ง ดังนั้นอากาศที่เก็บไว้ในขดลวด ช่องว่างของตัวเชื่อมต่อ และขอบส่วนประกอบจะถูกลบออกก่อนที่เรซินจะมาถึง
- การพอตติ้ง ภายใต้ สุญญากาศ: กาวจะถูกจ่ายในขณะที่ห้องเพาะเลี้ยงยังอยู่ภายใต้ สุญญากาศ ซึ่งช่วยให้เรซินไหลเข้าไปในช่องว่างแคบ ๆ แทนที่จะดันช่องอากาศไปข้างหน้า
- สุญญากาศ ถือหลัง การพอตติ้ง: ชิ้นส่วนจะอยู่ภายใต้ สุญญากาศ เป็นระยะเวลาพัก แทนที่จะถูกระบายออกทันทีที่การเติมสิ้นสุด ดังนั้นการเติมจะตัดสินโดยไม่มีฟองอากาศลอยเข้าไป
- สามตำแหน่งในระบบห้องเดียว: pre-สุญญากาศ, การพอตติ้ง และการยึดถูกจัดเรียงตามลำดับ ดังนั้นแต่ละรอบจะต่อจากรอบสุดท้ายแทนที่จะหยุดในขณะที่ห้องเดียวระบายอากาศและชาร์จใหม่
- มุ่งเป้าไปที่ชิ้นส่วนที่ไวต่อโมฆะ: สิ่งนี้ อุปกรณ์ การพอตติ้งภายใต้สุญญากาศ มีขั้นตอนพิเศษที่ฟองสบู่ส่งผลต่อฉนวนหรือการถ่ายเทความร้อนมากกว่าแค่รูปลักษณ์ภายนอก
การเคลื่อนไหว การตวง และการควบคุมกระบวนการ
ความแม่นยำของ การพอตติ้ง มาจากการทำงานร่วมกันสามส่วน โมดูลการเคลื่อนที่แบบสามแกนจะบรรทุกวาล์วผสมไปทั่วพื้นที่ทำงานและรองรับวิถี การพอตติ้ง หลายเส้น ดังนั้นหนึ่งโปรแกรมจึงสามารถติดตามตัวเรือนสี่เหลี่ยม สเตเตอร์ทรงกลม หรือช่องเซ็นเซอร์ขนาดเล็กแถวหนึ่งโดยไม่ต้องติดตั้งชิ้นส่วนใหม่ วาล์ว การผสมแบบไดนามิก ผสมผสาน A และ B ที่จุดจ่าย ซึ่งช่วยให้ปริมาตรผสมมีน้อย และขจัดนาฬิกาอายุการใช้งานที่มาพร้อมกับกาวผสมล่วงหน้า เพราะเราสร้างวาล์วและ การตวง เคียงข้างเราในฐานะ ผู้ผลิตเครื่องจักร การจ่ายกาวอัตราส่วนและอัตราการจ่ายจะจับคู่กับวัสดุมากกว่าวัสดุที่จะจับคู่กับเครื่อง ข้อมูลการวิ่งจะถูกบันทึกจากแต่ละรอบ จึงสามารถติดตามแบทช์กลับไปยังพารามิเตอร์ที่ผลิตได้
กาวและ การเตรียมวัสดุ
- A และ B เตรียมแยกกัน: ส่วนประกอบแต่ละชิ้นจะถูกไล่อากาศในถังของตัวเองก่อนที่วาล์วผสมจะเห็น ซึ่งเป็นจุดที่อากาศส่วนใหญ่เข้าสู่ระบบกาวที่เติมไว้
- ผสมกัน ณ จุดจ่าย: ส่วนประกอบทั้งสองจะถูกป้อนอย่างอิสระและรวมกันที่วาล์ว ดังนั้นจึงไม่มีนาฬิกาอายุหม้อทำงานเทียบกับชุดที่ผสมไว้ล่วงหน้า และไม่มีวัสดุผสมเหลือเมื่อสิ้นสุดการทำงาน
- วัสดุเติมจำเป็นต้องตรวจสอบอย่างใกล้ชิด: กาวนำความร้อนและกาวเติมหนักอื่นๆ จะเคลื่อนที่แตกต่างกันผ่านท่อป้อนและวาล์ว ดังนั้นจะมีการตรวจสอบความหนืด ปริมาณสารตัวเติม และอายุการใช้งานของหม้อก่อนที่จะยืนยันการกำหนดค่า
- การไล่แก๊สก่อน ไม่ใช่หลัง: อากาศจะถูกดึงออกจากส่วนประกอบที่อยู่ข้างหน้า การพอตติ้ง แทนที่จะถูกไล่ออกจากโพรงในภายหลัง ซึ่งจะทำให้เวลาที่แต่ละชิ้นส่วนใช้ภายใต้ สุญญากาศ สั้นลง
- สร้างขึ้นโดยคนที่ทำด้านผสม: เราเป็นหนึ่งในนั้น ผู้ผลิตอุปกรณ์ การจ่ายกาว ที่ผลิตวาล์วของตัวเองและหน่วย การตวง ดังนั้นจึงเลือกฮาร์ดแวร์ผสมสำหรับกาวที่คุณใช้จริง
การติดตั้งและการว่าจ้าง
- วางแผนพื้นที่: ตรวจสอบแผนผังโดยเทียบกับพื้นที่ก่อนส่งมอบ และเตรียมการเชื่อมต่อไฟฟ้าและอากาศที่จุดรับส่ง
- วางตำแหน่งและปรับระดับยูนิต การพอตติ้ง และยูนิต การเตรียมวัสดุ โดยทำให้ด้านถังโล่งสำหรับการเติมและตรวจสอบรายวัน
- เชื่อมต่อและทดสอบแรงกดบนเส้นป้อน A และ B ระหว่างสองยูนิตก่อนที่จะโหลดกาวใดๆ
- เติมถัง ดำเนินขั้นตอนการเตรียมการ และตรวจสอบวาล์วผสมว่ามีรอยรั่วหรือมีอากาศติดอยู่หรือไม่
- คณะกรรมการ ระบบ การพอตติ้งภายใต้สุญญากาศ บนชิ้นส่วนตัวอย่าง: ดำเนินการตามลำดับสามขั้นตอนและปรับอัตราส่วนและอัตราการจ่ายจนกว่าการเติมจะสะอาด
- ก่อนจัดส่งเครื่องจักร ให้ยืนยันซองชิ้นส่วน อุปกรณ์จับยึดหรือการออกแบบถาด ประเภทกาว และเอาต์พุตเป้าหมายกับวิศวกรของเรา เพื่อให้ การตวง และด้านวาล์วจับคู่กับผลิตภัณฑ์ของคุณ แทนที่จะตั้งค่าเป็นการกำหนดค่าทั่วไป
การสนับสนุนทางเทคนิคและการจับคู่โมเดล
ในฐานะผู้ผลิต Suzhou Veady Precision Glue Dispensing Systems Co., Ltd สนับสนุนโครงการของคุณตั้งแต่การเลือกจนถึงการเริ่มต้น แบ่งปันกาว วัสดุพิมพ์ เป้าหมายปริมาณงาน และความแม่นยำของคุณ จากนั้นวิศวกรของเราจะช่วยจับคู่การกำหนดค่า การจ่ายกาว, การพอตติ้ง, การพอตติ้งภายใต้สุญญากาศ หรือ การเตรียมวัสดุ ที่เหมาะสม นอกจากนี้เรายังแนะนำการติดตั้งและการทดสอบการใช้งาน การตั้งค่าพารามิเตอร์ของกระบวนการ และการแก้ไขปัญหาข้อผิดพลาด และให้บริการโดยตรงจากโรงงานและการจัดหาจำนวนมากสำหรับการผลิตในระยะยาว
FAQ
Q1 สามารถใส่ชิ้นส่วนขนาดใดได้บ้าง เครื่องพอตติ้งภายใต้สุญญากาศ จัดการ?
ชิ้นส่วนจะวางอยู่ในฟิกซ์เจอร์หรือถาดภายในพื้นที่ทำงาน และวาล์วผสมจะเคลื่อนที่ไปเหนือชิ้นส่วนเหล่านั้นบนโครงสำหรับตั้งสิ่งของแบบสามแกน อะไรก็ตามที่พอดีกับจังหวะ X, Y และ Z ของเครื่องและเคลียร์เส้นทางวาล์วก็สามารถทำงานได้ ส่งแบบร่างที่มีส่วนประกอบที่สูงที่สุดและตำแหน่งตัวเชื่อมต่อเพื่อให้สามารถตรวจสอบฟิกซ์เจอร์และระยะเคลื่อนที่ก่อนประกอบเครื่องจักร
Q2 สามารถใช้กาวที่มีส่วนประกอบเดียวและวัสดุที่มีส่วนประกอบสองชิ้นได้หรือไม่
เครื่องจักรนี้สร้างขึ้นโดยใช้สัดส่วนและการผสมสององค์ประกอบ ดังนั้น A และ B จึงได้รับการจ่ายและสูบจ่ายแยกกัน กาวที่มีส่วนประกอบเดียวได้รับการจัดการโดยหน่วยเตรียมการที่แยกต่างหากในกลุ่มผลิตภัณฑ์ และเป็นหนึ่งในนั้น ผู้ผลิตอุปกรณ์ การจ่ายกาว ที่สร้างทั้งสองอย่างขึ้นมา เราจะชี้ให้คุณทราบถึงการตั้งค่าที่ถูกต้องเมื่อเราทราบเส้นทางที่ผลิตภัณฑ์ของคุณใช้แล้ว
Q3 สามารถเพิ่มเครื่องจักรในสายการผลิตที่มีอยู่ได้หรือไม่
ที่ อุปกรณ์ การพอตติ้งภายใต้สุญญากาศ ถูกสร้างขึ้นเพื่อการทำงานอัตโนมัติเมื่อมีการโหลดชิ้นส่วนบนฟิกซ์เจอร์: pre-สุญญากาศ, การพอตติ้ง และ สุญญากาศ ถือเป็นลำดับเดียวโดยไม่มีผู้ปฏิบัติงานอยู่ที่ห้องเพาะเลี้ยง วิธีการป้อนชิ้นส่วนเข้าและออก และสิ่งที่เกิดขึ้นต้นน้ำและปลายน้ำนั้น จะต้องทำงานร่วมกับวิศวกรของคุณ ดังนั้นโปรดแชร์โครงร่างสายการผลิตและเป้าหมายรอบตั้งแต่เนิ่นๆ
Q4 ต้องมีการบำรุงรักษาอะไรบ้างระหว่างกะ?
รักษากิจวัตรบนเส้นทางวัสดุ: ล้างวาล์วผสมและท่อป้อนก่อนหยุดยาวหรือส่งมอบกะ รักษาเส้น A และ B ให้สะอาด และตรวจสอบซีลห้องเพื่อให้ ระบบ การพอตติ้งภายใต้สุญญากาศ ดึงลงอย่างรวดเร็วในแต่ละรอบ ปล่อยให้ด้านข้างถังเข้าถึงได้เพื่อเติมและตรวจสอบด้วยภาพระหว่างชุดงาน
Q5 เครื่องมียูนิต การเตรียมวัสดุ ของตัวเองหรือไม่
ห้อง การพอตติ้ง และห้อง สุญญากาศ การเตรียมวัสดุ ทำงานเป็นการตั้งค่าเดียว โดยที่ A และ B จะเก็บไว้ในถังแยกกัน และป้อนไปยังวาล์วผสม หน่วยเตรียมการตั้งอยู่ข้างหน่วย การพอตติ้ง เป็นโมดูลที่สอง ดังนั้นให้มีพื้นที่พื้นและการเข้าถึงบริการด้านถังเพื่อการเติมและตรวจสอบรายวัน
Q6 จะมีการเปลี่ยนแปลงอะไรเมื่อเราเปลี่ยนไปใช้ผลิตภัณฑ์อื่น
การติดตั้งชิ้นส่วนหรือถาดและโปรแกรม การพอตติ้ง เปลี่ยนไป ห้องเพาะเลี้ยง การตวง และฮาร์ดแวร์มิกซ์ยังคงเหมือนเดิม ผลิตภัณฑ์แต่ละชิ้นจะรักษาอัตราส่วนที่เก็บไว้ อัตราการจ่าย และการตั้งค่า สุญญากาศ ของตัวเอง ดังนั้นการกลับไปทำงานก่อนหน้าหมายถึงการโหลดฟิกซ์เจอร์และสูตรที่ถูกต้อง แทนที่จะปรับแต่งเครื่องใหม่ตั้งแต่ต้น
ข้อมูลจำเพาะทางเทคนิค
| พารามิเตอร์ | ข้อมูลจำเพาะ |
|---|---|
| ชื่ออุปกรณ์ | Three-Stage Vacuum Potting Machine |
| หมายเลขรุ่น | VPS-641 |
| ระยะเคลื่อนที่ใช้งาน | X=600 × Y=400 × Z=100 mm |
| แรงดันสุญญากาศ | 2 mbar |
| ระบบสุญญากาศ | 100-300 m³/h |
| ความแม่นยำของอัตราส่วนผสม | ≤±3% |
| ความแม่นยำในการจ่ายกาว | ≤±3% |
| ความเร็วในการจ่ายกาว | 3-10 g/s |
| ระบบเตรียมวัสดุ | MFS4545 (A: 45L / B: 45L) |
| กำลังไฟฟ้าพิกัด | AC380V, 50 Hz, 12.5 kW |
| แรงดันลมที่ใช้ | 0.5-0.7 MPa |
| ขนาดโดยรวม | VPS-641: L=3560 × W=1025 × H=1750 mm MFS4545: L=700 × W=1350 × H=1500 mm |
| น้ำหนักเครื่อง | Approx. 1150 kg + 280 kg |
ข้อมูลจำเพาะทางเทคนิคสำหรับรุ่นที่ระบุไว้ สำหรับวิศวกรรมการใช้งาน โปรดแชร์เอกสารข้อมูลกาว การวาดชิ้นส่วน และข้อกำหนดด้านการผลิต